
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-29 ที่มา:เว็บไซต์


การแปรรูปเส้นใยสังเคราะห์ เช่น โพลีเอสเตอร์ (PET) และโพลีโพรพีลีน (PP) ทำให้เกิดความท้าทายทางกลไกและความร้อนที่เป็นเอกลักษณ์ ซึ่งการตั้งค่าเส้นใยธรรมชาติมาตรฐานไม่สามารถจัดการได้โดยไม่กระทบต่อคุณภาพของราง การใช้การกำหนดค่าทั่วไปสำหรับเส้นใยสังเคราะห์ที่มีความเหนียวสูงและมีความชื้นต่ำส่งผลให้เกิดการสะสมตัวแบบคงที่ การรวมตัวของเส้นใย การสร้าง nep ที่มากเกินไป และการสึกหรอของลวดที่เร่งขึ้น ปัญหาเหล่านี้ส่งผลโดยตรงต่อประสิทธิภาพและผลผลิตโดยรวมของอุปกรณ์ เพื่อลดความเสี่ยงเหล่านี้และรับประกันประสิทธิภาพของเงินทุน ผู้ซื้อทางเทคนิคจะต้องประเมินอุปกรณ์ตามเกณฑ์เฉพาะการสังเคราะห์ที่เข้มงวด คู่มือนี้ประกอบด้วยรายการตรวจสอบข้อมูลจำเพาะที่ครอบคลุมสำหรับการประเมิน เครื่องสางสำหรับโพลีเอสเตอร์และโพลีโพรพีลีน โดยมุ่งเน้นที่ผลลัพธ์การผลิตและความเป็นจริงของการนำไปปฏิบัติ
รูปทรงของลวดมีความสำคัญ: เส้นใยสังเคราะห์ต้องใช้โปรไฟล์ลวดโลหะที่เฉพาะเจาะจง (เช่น มุมการทำงานเชิงลบหรือรุนแรงน้อยกว่า) เพื่อป้องกันการแตกของเส้นใยและจัดการการย้ำสูง
การจัดการแบบคงที่และความร้อน: เครื่องสางที่มีประสิทธิภาพสำหรับโพลีเอสเตอร์และโพลีโพรพีลีนจะต้องมีระบบป้องกันไฟฟ้าสถิตในตัวและการระบายความร้อนของกระบอกสูบที่ได้รับการปรับปรุงเพื่อป้องกันการหลอมรวมของเส้นใยที่ความเร็วการผลิตสูง
การกำหนดรูปแบบการใช้งาน: ตัวเลือกระหว่างบัตรลูกกลิ้ง (มาตรฐานสำหรับผ้าไม่ทอ) และบัตรแบนแบบหมุนได้ที่ได้รับการดัดแปลง (สำหรับเส้นด้ายสังเคราะห์ที่ปั่น) จะต้องสอดคล้องกับข้อกำหนดของเส้นใยปฏิเสธเป้าหมายและข้อกำหนดของผลิตภัณฑ์ขั้นสุดท้ายอย่างเคร่งครัด
การประเมินผู้ขายจำเป็นต้องมีข้อมูลการทดลอง: การตัดสินใจในการจัดซื้อควรกำหนดการทดสอบที่ดำเนินการโดยผู้ขายโดยใช้ข้อกำหนดเฉพาะของเส้นใย PET/PP ที่แน่นอน (ดีเนียร์ ความยาวตัด ผิวปั่นหมาด) ที่วางแผนไว้สำหรับการผลิต
สารบัญ
เส้นใย PET และ PP แตกต่างจากเส้นใยธรรมชาติอย่างมาก ความแข็งแรงสูง การดูดซับความชื้นต่ำ และการสร้างไฟฟ้าสถิตที่แข็งแกร่ง ต้องใช้กลยุทธ์การสางที่แตกต่างกัน เส้นใยสังเคราะห์แตกต่างจากผ้าฝ้ายหรือขนสัตว์ตรงที่เส้นใยสังเคราะห์มีแนวโน้มที่จะยืด เปลี่ยนรูป และสร้างความร้อน แทนที่จะแตกหักเมื่อสัมผัสกับแรงเสียดทานที่มากเกินไป
การปั่นด้ายมีบทบาทสำคัญในกระบวนการแปรรูปเส้นใยสังเคราะห์ ระดับการขัดผิวที่เหมาะสมช่วยให้เส้นใยเคลื่อนที่ผ่านระบบสางได้อย่างราบรื่น ผิวเคลือบน้อยเกินไปทำให้เกิดการโหลดลวดและสะสมความร้อน ในขณะที่ผิวเคลือบมากเกินไปจะเพิ่มการยึดเกาะของเส้นใยและลดความสม่ำเสมอของราง
เส้นใยสังเคราะห์ต้องการการสางที่อ่อนโยนและควบคุมได้ การโต้ตอบของสายไฟ ระยะห่าง และการตั้งค่าลูกกลิ้งจะต้องปรับตามค่าดีเนียร์และความยาวของไฟเบอร์ การใช้แรงสางมากเกินไปอาจทำให้เส้นใยเสียหาย ลบผิวเคลือบออก และสร้างข้อบกพร่องด้านความร้อนได้
ระบบการสาง PET และ PP ที่เหมาะสมควรให้การสร้างแผ่นใยที่มั่นคง การกระจายน้ำหนักที่สม่ำเสมอ การวางแนวของเส้นใยที่ควบคุม และการเกิดไฟฟ้าสถิตน้อยที่สุด การออกแบบเชิงกลที่เหมาะสมและการควบคุมสิ่งแวดล้อมถือเป็นสิ่งสำคัญสำหรับการรักษาคุณภาพของเส้นใยสังเคราะห์
คุณสมบัติไฟเบอร์ | เส้นใยธรรมชาติ (ฝ้าย/ขนสัตว์) | เส้นใยสังเคราะห์ (PET/PP) | ผลกระทบต่อการตั้งค่าเครื่อง |
|---|---|---|---|
คืนความชุ่มชื้น | สูง (8-15%) | ใกล้ศูนย์ (0-0.4%) | จำเป็นต้องมีระบบกำจัดไฟฟ้าสถิตและการควบคุมสภาพอากาศ |
ความดื้อรั้น | ต่ำถึงปานกลาง | สูง | ต้องการลวดโลหะวิทยาที่แข็งแกร่งเพื่อป้องกันการสึกหรออย่างรวดเร็ว |
ความไวต่อความร้อน | ต่ำ (ไหม้ที่อุณหภูมิสูง) | สูง (ละลาย/ฟิวส์) | จำเป็นต้องลดความเร็วของกระบอกสูบและปรับอากาศพลศาสตร์ให้เหมาะสม |
จีบ | เป็นธรรมชาติไม่สม่ำเสมอ | กลไกมีความสม่ำเสมอสูง | ต้องมีส่วนเปิดล่วงหน้าแบบพิเศษก่อนกระบอกสูบหลัก |
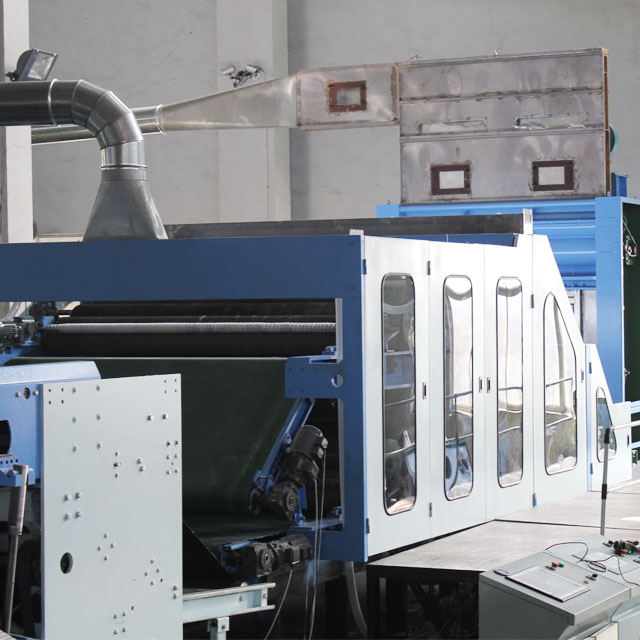
เส้นใยสังเคราะห์มักจะมาในก้อนที่มีความหนาแน่นและมีความหนาแน่นไม่เท่ากัน ระบบป้อนแบบกราวิเมตริกให้การควบคุมการไหลของมวลที่แม่นยำกว่าระบบปริมาตร จึงรับประกันน้ำหนักป้อนที่มั่นคง โซนป้อนอาหารแบบเลียต้องใช้ด้ามจับไฟเบอร์ที่แข็งแรง ลูกกลิ้งป้อนร่องร่องแรงดันสูงป้องกันการดึงกระจุกขนาดใหญ่ ลดการเกิด nep และปกป้องส่วนประกอบการสาง
เส้นผ่านศูนย์กลางและความเร็วของกระบอกสูบต้องสมดุลเพื่อหลีกเลี่ยงความปั่นป่วนมากเกินไปและการเกิดความร้อนในระหว่างกระบวนการสังเคราะห์ กระบอกสูบขนาดใหญ่ให้พื้นที่สางมากขึ้นที่ความเร็วต่ำ ปรับปรุงการแยกเส้นใยในขณะที่ลดความเสียหายจากความร้อน ระบบ doffer ที่มีประสิทธิภาพช่วยให้มั่นใจได้ถึงการถ่ายโอนรางที่มีเสถียรภาพ และสามารถปรับให้เหมาะสมเพื่อความแข็งแรงที่สม่ำเสมอในการใช้งานแบบไม่ถักทอ
เส้นใยสังเคราะห์ที่มีรอยจีบสูงจำเป็นต้องเปิดก่อนอย่างอ่อนโยนก่อนที่จะเข้าสู่โซนสางหลัก ส่วนการสางแบบคงที่ที่ปรับได้ช่วยลดความเครียดของเส้นใยและปรับปรุงการควบคุม การออกแบบโครงด้านล่างที่เรียบลื่นช่วยรักษาการไหลเวียนของอากาศ ป้องกันการสูญเสียเส้นใย และหลีกเลี่ยงการม้วนเส้นใยโดยไม่จำเป็น เนื่องจากวัสดุสังเคราะห์โดยทั่วไปมีสิ่งเจือปนน้อยกว่าผ้าฝ้าย
การเลือกเครื่องจักรขึ้นอยู่กับผลิตภัณฑ์ขั้นสุดท้าย บัตรลูกกลิ้งเป็นที่ต้องการสำหรับการใช้งานแบบไม่ถักทอ เนื่องจากระบบคนงานหลายขั้นตอนและระบบผู้เปลื้องผ้าให้การเปิด การผสม และการสร้างรางที่แข็งแกร่ง แผ่นเรียบที่ได้รับการดัดแปลงเหมาะกว่าสำหรับการผลิตเส้นด้ายสังเคราะห์ ซึ่งการจัดตำแหน่งเส้นใยและการควบคุมการขนานกันมีความสำคัญมากกว่า
ใยสังเคราะห์จำเป็นต้องมีการควบแน่นอย่างระมัดระวังเพื่อหลีกเลี่ยงการสะสมและข้อผิดพลาดในการร่างแบบคงที่ ลูกกลิ้งควบแน่นที่ออกแบบเป็นพิเศษช่วยให้มั่นใจได้ว่าการรวมตัวของรางจะราบรื่น ในขณะที่ระบบคอยล์เดอร์ที่มีความแม่นยำช่วยป้องกันการเปลี่ยนแปลงแรงตึงที่ไม่พึงประสงค์ระหว่างการบรรจุเศษไม้ การส่งมอบที่มั่นคงถือเป็นสิ่งสำคัญสำหรับการรักษาคุณภาพการดึงและการปั่นแบบดาวน์สตรีม
การเลือกเสื้อผ้าของการ์ดส่งผลโดยตรงต่อประสิทธิภาพของเส้นใยสังเคราะห์ เส้นใยดีเนียร์ละเอียดต้องใช้ลวดที่มีความหนาแน่นสูงกว่าเพื่อการแยกที่มีประสิทธิภาพ ในขณะที่เส้นใยหยาบต้องมีโปรไฟล์ที่มีความหนาแน่นต่ำกว่าเพื่อป้องกันการแตกหักและการบรรทุก มุมลวดที่รุนแรงน้อยลงช่วยปรับปรุงการปอกไฟเบอร์ และวัสดุที่ทนต่อการสึกหรอ เช่น โลหะผสมที่เคลือบจะยืดอายุเสื้อผ้าเมื่อแปรรูปเส้นใยสังเคราะห์ที่มีฤทธิ์กัดกร่อน
ความเร็วสูงสุดของเครื่องจักรไม่ได้เท่ากับเอาท์พุตที่ใช้งานได้เสมอไป การประมวลผลเส้นใยสังเคราะห์ชั้นดีด้วยความเร็วสูงอาจทำให้เกิดไฟฟ้าสถิต การสะสมความร้อน และข้อบกพร่องของแผ่นใย ผู้ซื้อควรประเมินข้อมูลการผลิตจริง รวมถึงความสม่ำเสมอของรางและระดับ nep แทนที่จะอาศัยเพียงความสามารถทางทฤษฎีเท่านั้น
การทำงานที่ความเร็วสูงจำเป็นต้องมีการควบคุมแรงตึงที่แม่นยำระหว่างส่วนดูด ระบบร่าง และตัวขัดขวาง การซิงโครไนซ์อย่างเหมาะสมจะป้องกันการยืดตัวของราง การพับ และการกระจายน้ำหนักที่ไม่สม่ำเสมอในระหว่างการประมวลผลดาวน์สตรีม
เส้นใยสังเคราะห์ เช่น โพลีโพรพีลีนและโพลีเอสเตอร์ จำเป็นต้องมีการจัดการไฟฟ้าสถิตที่มีประสิทธิภาพ แท่งไอออไนซ์ ระบบสายดิน และจุดถ่ายโอนที่มีการควบคุมช่วยป้องกันการพันไฟเบอร์ การหยุดชะงักของการผลิต และการจัดการรางที่ไม่เสถียร
กล่องหุ้มเครื่องจักรช่วยรักษาอุณหภูมิและความชื้นรอบๆ โซนการสางให้คงที่ การควบคุมสภาพอากาศที่เหมาะสมช่วยลดการสะสมของไฟฟ้าสถิตและปรับปรุงความน่าเชื่อถือในการถ่ายโอนไฟเบอร์
การประมวลผลแบบสังเคราะห์ทำให้เกิดการสะสมตัวของสปิน ฝุ่น และของเสียจากแมลงวันซึ่งอาจส่งผลต่อความเสถียรของเครื่องจักร ระบบดูดที่แข็งแกร่งและออกแบบมาอย่างดีช่วยขจัดสิ่งปนเปื้อนและป้องกันการหมุนเวียนกลับเข้าไปในโซนการสาง
การเข้าถึงท่อดูดและพื้นที่รวบรวมขยะได้ง่ายทำให้การทำความสะอาดง่ายขึ้นและลดเวลาหยุดทำงาน การแยกขยะอย่างมีประสิทธิภาพยังช่วยปรับปรุงการนำวัสดุกลับมาใช้ใหม่และประสิทธิภาพการผลิตอีกด้วย
ไดรฟ์อินเวอร์เตอร์หลายมอเตอร์สมัยใหม่ช่วยให้สามารถควบคุมกระบอกสูบและลูกกลิ้งได้อย่างอิสระ ทำให้สามารถปรับประเภทเส้นใยและเงื่อนไขการผลิตต่างๆ ได้อย่างรวดเร็ว
ประสิทธิภาพการใช้พลังงานควรวัดจากการใช้พลังงานต่อกิโลกรัมของผลผลิต ระบบขับเคลื่อนขั้นสูงช่วยลดการสูญเสียทางกลและปรับปรุงความประหยัดในการผลิตโดยรวม
การเปลี่ยนจากผ้าฝ้ายเป็นเส้นใยสังเคราะห์ต้องอาศัยความรู้ด้านการปฏิบัติงานที่ได้รับการปรับปรุงใหม่ โพลีเอสเตอร์และผ้าสังเคราะห์อื่นๆ มีข้อบกพร่อง รูปแบบการสึกหรอ และข้อกำหนดในการตั้งค่าที่แตกต่างกัน การฝึกอบรม OEM และสูตร HMI แบบดิจิทัลช่วยให้ผู้ปฏิบัติงานใช้พารามิเตอร์ที่ถูกต้องและป้องกันการปรับเปลี่ยนที่ไม่เหมาะสม
การประมวลผลสังเคราะห์ด้วยความเร็วสูงต้องมีการจัดการด้านความปลอดภัยที่เข้มงวด อินเตอร์ล็อคของเครื่องจักร ฝาครอบป้องกัน และระบบฉุกเฉินจะต้องได้รับการตรวจสอบอย่างสม่ำเสมอเพื่อให้แน่ใจว่าการทำงานปลอดภัยระหว่างการบำรุงรักษาและการผลิต
เส้นใยสังเคราะห์ทำให้ลวดสึกหรอเร็วขึ้นเนื่องจากการเสียดสีอย่างต่อเนื่อง ตารางการบำรุงรักษาจะต้องปรับตามสภาพการสึกหรอจริงมากกว่าลำดับเวลาผ้าฝ้ายแบบดั้งเดิม การตรวจสอบอย่างสม่ำเสมอ การวิเคราะห์แบบ nep และการเจียรตามกำหนดเวลาช่วยรักษาประสิทธิภาพการสาดที่มั่นคง
โปรแกรมการบำรุงรักษาเชิงป้องกันช่วยลดความผันผวนของคุณภาพและการหยุดทำงาน การมีช่างเทคนิคที่ได้รับการฝึกอบรม อุปกรณ์บดที่เหมาะสม และทรัพยากรการบริการสายไฟ ช่วยให้มั่นใจได้ถึงคุณภาพของรางที่สม่ำเสมอในระหว่างการผลิตสังเคราะห์ในระยะยาว
เครื่องสาง ประสิทธิภาพสูง จะมีประสิทธิภาพเท่ากับสายการผลิตที่ทำงานภายในเท่านั้น ปัญหาคอขวดที่ห้องเป่าหรือแนวเปิดจะทำให้การ์ดอดอาหาร ส่งผลให้น้ำหนักของรางไม่สม่ำเสมอ ในทางกลับกัน ปัญหาคอขวดที่โครงดึงหรือครอสแล็ปเปอร์จะทำให้การ์ดช้าลง ส่งผลต่อความสมดุลทางความร้อนและแอโรไดนามิก
จำเป็นต้องบูรณาการ PLC อย่างราบรื่นทั่วทั้งสายการผลิต เส้นเปิดจะต้องปรับอัตราการป้อนตามเซ็นเซอร์ระดับรางของการ์ด อุปกรณ์ดาวน์สตรีมจะต้องซิงโครไนซ์ความเร็วกับลูกกลิ้งส่งของการ์ด การสื่อสารแบบวงปิดนี้ช่วยให้มั่นใจได้ถึงการผลิตที่ต่อเนื่องและมีเสถียรภาพโดยไม่ต้องมีการแทรกแซงด้วยตนเอง
ร่างคำขอข้อเสนออย่างเป็นทางการ (RFP) ซึ่งรวมถึงเอกสารข้อมูลไฟเบอร์เฉพาะของคุณ รายละเอียดดีเนียร์ ความยาวในการตัด และประเภทการปั่นสำเร็จ
กำหนดเวลาการทดลองใช้งานเครื่องจริงที่โรงงานของผู้ขายโดยใช้วัตถุดิบจริงของโรงงานของคุณเพื่อตรวจสอบปริมาณงานและคุณภาพของเว็บ
ตรวจสอบความเข้ากันได้ของ PLC โดยสมบูรณ์ระหว่างอุปกรณ์ที่นำเสนอกับสายเปิดต้นน้ำที่มีอยู่ของคุณ และระบบร่างหรือขัดปลายน้ำ
กำหนดตารางการบำรุงรักษาเชิงคาดการณ์ที่ชัดเจนสำหรับการเจียรและการเปลี่ยนลวดตามคุณสมบัติการเสียดสีของเส้นใยสังเคราะห์เฉพาะของคุณ
ตอบ: ความเร็วของกระบอกสูบขึ้นอยู่กับตัวดีเนียร์ไฟเบอร์และประเภทของเครื่องจักรเป็นอย่างมาก โดยทั่วไป โพลีเอสเตอร์ต้องใช้ความเร็วต่ำกว่าผ้าฝ้าย เพื่อป้องกันความเสียหายจากความร้อนและการสะสมตัวของไฟฟ้าสถิต โดยทั่วไปความเร็วจะอยู่ระหว่าง 300 ถึง 500 RPM ขึ้นอยู่กับเส้นผ่านศูนย์กลางกระบอกสูบ เส้นผ่านศูนย์กลางที่ใหญ่ขึ้นช่วยให้ RPM ต่ำลงในขณะที่ยังคงรักษาความเร็วพื้นผิวที่จำเป็นสำหรับการสางที่มีประสิทธิภาพ
ตอบ: ไฟฟ้าสถิตได้รับการจัดการผ่านการผสมผสานระหว่างระบบแอคทีฟและระบบพาสซีฟ เครื่องจักรใช้แท่งไอออไนซ์แบบแอคทีฟที่จุดถ่ายโอนวิกฤตเพื่อทำให้ประจุไฟฟ้าสถิตเป็นกลาง การต่อสายดินแบบพิเศษของส่วนประกอบเครื่องจักรทั้งหมดเป็นช่องทางระบาย นอกจากนี้ กรอบแอโรไดนามิกยังช่วยรักษาการควบคุมความชื้นในสิ่งแวดล้อมอย่างเข้มงวด ซึ่งมีความสำคัญต่อการกระจายไฟฟ้าสถิตในโพลีโพรพีลีน
ตอบ: ไม่ แม้ว่ามันอาจจะดันเส้นใยผ่านทางกายภาพ แต่การตั้งค่าผ้าฝ้ายแบบมาตรฐานจะทำให้เส้นใยเสียหายอย่างรุนแรง การบรรทุก และปัญหาไฟฟ้าสถิต การประมวลผลโพลีเอสเตอร์จำเป็นต้องมีการปรับเปลี่ยนเฉพาะ รวมถึงโปรไฟล์ลวดที่รุนแรงน้อยลง ความเร็วของกระบอกสูบที่แตกต่างกัน โครงด้านล่างที่แข็งแกร่ง และระบบกำจัดไฟฟ้าสถิตแบบแอคทีฟ
ตอบ: ไฟเบอร์ฟิวชันเกิดขึ้นเมื่อแรงเสียดทานเชิงกลมากเกินไปทำให้เกิดความร้อนเกินจุดหลอมเหลวของโพลีเมอร์ ซึ่งมักเกิดจากการเดินกระบอกสูบด้วยความเร็วที่สูงเกินไปสำหรับตัวดีเนียร์ไฟเบอร์เฉพาะ หรือโดยการใช้รูปทรงลวดที่ไม่เหมาะสมเพื่อดักจับเส้นใยสังเคราะห์แทนที่จะปล่อยออกมาอย่างหมดจด
ตอบ: เส้นใยโพลีเอสเตอร์แบบทึบและกึ่งทึบผลิตขึ้นด้วยสารเติมแต่งไททาเนียมไดออกไซด์เพื่อลดความมันเงาตามธรรมชาติ สารเคมีนี้มีฤทธิ์กัดกร่อนสูง การประมวลผลเส้นใยเหล่านี้ด้วยลวดเหล็กมาตรฐานทำให้เกิดการสึกหรออย่างรวดเร็วและจุดทื่อ การเคลือบทังสเตนคาร์ไบด์หรือโลหะผสมพิเศษจำเป็นต่อการทนต่อการเสียดสีนี้
ตอบ: การปั่นหมาดจะกำหนดระดับการเสียดสีระหว่างเส้นใยและเส้นลวดโลหะ พื้นผิวที่เหมาะสมที่สุดช่วยให้เส้นใยแยกตัวและถ่ายโอนได้อย่างราบรื่น ผิวเคลือบน้อยเกินไปทำให้เกิดแรงเสียดทานสูง ทำให้เกิดการโหลดลวดและความเสียหายจากความร้อน ผิวเคลือบมากเกินไปทำให้เส้นใยเหนียว ส่งผลให้มีลักษณะเฉพาะตัวไม่ดีและเกิดแผ่นใยไม่สม่ำเสมอ


