
หมวดจำนวน:0 การ:บรรณาธิการเว็บไซต์ เผยแพร่: 2569-09-29 ที่มา:เว็บไซต์


การสร้างแผ่นใยที่ไม่สม่ำเสมอจะลดความแข็งแรงของผลิตภัณฑ์ เพิ่มของเสีย และทำให้เกิดข้อบกพร่องที่ปลายน้ำ ในระบบการสางความเร็วสูง ปัญหาเหล่านี้มักเกิดจากการสึกหรอทางกล การเปลี่ยนแปลงการไหลของอากาศ ปัญหาการซิงโครไนซ์ไดรฟ์ หรือการแปรผันของวัตถุดิบ
แนวทางการแก้ไขปัญหาอย่างเป็นระบบช่วยระบุสาเหตุที่แท้จริงโดยการตรวจสอบส่วนประกอบของเครื่องจักร ความสมดุลของการไหลของอากาศ และการควบคุมความแม่นยำ ช่วยให้สามารถซ่อมแซมได้ตามเป้าหมาย วางแผนการบำรุงรักษาได้ดีขึ้น และคุณภาพของเว็บมีเสถียรภาพ
การสึกหรอทางกลเป็นสาเหตุหลัก: การเสื่อมสภาพของเส้นลวดโลหะบนกระบอกสูบ ส่วนควบคุม หรือแฟลตเป็นสาเหตุของข้อบกพร่องของรางที่แปลเป็นภาษาท้องถิ่นและการเกิด nep ส่วนใหญ่
การวัดที่แม่นยำไม่สามารถต่อรองได้: ความแปรผันที่เล็กเพียง 0.001 นิ้วในการตั้งค่าแบบทรงกระบอกต่อส่วนเบี่ยงเบนสามารถกระตุ้นให้เกิดความผิดปกติของน้ำหนักรางอย่างมีนัยสำคัญ (CV% ที่เพิ่มขึ้นอย่างรวดเร็ว)
อากาศพลศาสตร์กำหนดการถ่ายโอนเส้นใย: การไหลเวียนของอากาศที่ไม่สมดุลหรือระบบดูดที่ถูกบุกรุกขัดขวางกระบวนการถ่ายโอนเส้นใยที่ละเอียดอ่อน นำไปสู่โครงสร้างรางที่ขุ่นหรือเป็นหย่อม ๆ
การซิงโครไนซ์ไดรฟ์เป็นสิ่งสำคัญ: การเลื่อนหลุดเล็กน้อยในสายพานหรือความล่าช้าในเซอร์โวไดรฟ์อาจทำให้เกิดรูปแบบการร่างที่เลียนแบบข้อผิดพลาดทางกล
ความสม่ำเสมอของฟีดต้นน้ำเป็นข้อกำหนดเบื้องต้น: ความพยายามในการวินิจฉัยในขั้นตอนการสางจะล้มเหลว หากไม่ได้กำจัดความแปรผันของฟีดของราง ข้อบกพร่องของห้องเปิด หรือการตกแต่งเส้นใยที่ไม่เหมาะสมออกเสียก่อน
สารบัญ
การสร้างเมตริกพื้นฐานที่เข้มงวดเป็นขั้นตอนแรกในการวินิจฉัยปัญหาคุณภาพเว็บ ค่าสัมประสิทธิ์การเปลี่ยนแปลง (CV%) ทำหน้าที่เป็นตัวบ่งชี้หลักของความสอดคล้องของน้ำหนักเว็บ การเพิ่มขึ้นอย่างกะทันหันของ CV% ในระยะสั้นหรือระยะยาวชี้ไปที่ความผิดปกติทางกลไกหรือการร่างโดยตรง นอกเหนือจากการเปลี่ยนแปลงของน้ำหนักแล้ว จำนวน nep ต่อกรัมยังให้ข้อมูลเชิงลึกเกี่ยวกับการขนานของเส้นใยและสภาพของสายไฟ มาตรฐานความสม่ำเสมอของการมองเห็นก็มีบทบาทเช่นกัน ผู้ปฏิบัติงานจะต้องตรวจสอบความขุ่น แถบตามยาว และแถบขวางบนเว็บบอร์ด การกำหนดเกณฑ์ขั้นสุดท้ายสำหรับหน่วยวัดเหล่านี้ช่วยให้ทีมบำรุงรักษาสามารถแยกแยะระหว่างความแปรปรวนในการปฏิบัติงานปกติและข้อบกพร่องทางกลที่ดำเนินการได้ ตัวอย่างเช่น CV% ที่เกิน 5% ในการใช้งานโพลีเอสเตอร์นอนวูฟเวนมาตรฐานรับประกันการตรวจสอบเชิงกลทันที
การเพิกเฉยต่อความผิดปกติเล็กๆ น้อยๆ ของรางจะทำให้เกิดข้อผิดพลาดตลอดขั้นตอนการผลิตที่ตามมา ในการปั่นด้าย ใยที่ไม่สม่ำเสมอทำให้เกิดการขาดของร่าง เพิ่มขนของเส้นด้าย และทำให้การดูดซึมสีย้อมไม่สม่ำเสมอในเสื้อผ้าสำเร็จรูป ในการผลิตผ้าไม่ทอ ความแปรผันของน้ำหนักของรางจะเปลี่ยนเป็นจุดอ่อนโดยตรงระหว่างการพันกันของน้ำหรือการเจาะด้วยเข็ม จุดอ่อนเหล่านี้ทำให้คุณสมบัติกั้นของเนื้อผ้าและความต้านทานแรงดึงลดลง ผลกระทบทางการเงิน ได้แก่ อัตราของเสียที่เพิ่มขึ้น การจัดประเภทผลิตภัณฑ์ลดลง และการสึกหรอที่เพิ่มขึ้นของเครื่องจักรขั้นปลายที่ถูกบังคับให้แปรรูปวัสดุที่ผิดปกติ การใช้งานเครื่องจักรที่มีข้อบกพร่องของรางที่ทราบจะทำให้เสียกำไรอย่างรวดเร็วเนื่องจากไฟเบอร์ดิบที่สิ้นเปลืองและชั่วโมงการทำงานของเครื่องจักรที่สูญเสียไป
ก่อนที่จะเริ่มการแก้ไขปัญหาทางกลไกใดๆ คุณต้องรักษาสภาพแวดล้อมการทำงานให้คงที่ก่อน อุณหภูมิและความชื้นสัมพัทธ์ส่งผลโดยตรงต่อแรงเสียดทานของเส้นใยและการสร้างไฟฟ้าสถิต รักษาการควบคุมสิ่งแวดล้อมที่เข้มงวดเพื่อขจัดปัญหาการร่างที่เกิดจากสภาพภูมิอากาศ สภาพแวดล้อมการทำงานมาตรฐานสำหรับการแปรรูปฝ้ายโดยทั่วไปต้องมีความชื้นสัมพัทธ์ 55-65% ที่ 75°F นอกจากนี้ ระเบียบการด้านความปลอดภัยไม่สามารถต่อรองได้ ใช้ขั้นตอน Lockout/Tagout (LOTO) ที่เข้มงวดในระหว่างการตรวจสอบกลไกแบบคงที่ทั้งหมด
แยกปลั๊กไฟหลักออกและใช้แม่กุญแจมาตรฐาน
ไล่อากาศอัดทั้งหมดออกจากระบบปรับความตึงแบบนิวแมติก
รออย่างน้อยสามนาทีเพื่อให้กระบอกสูบหลักหยุดการเคลื่อนตัวโดยสมบูรณ์
ตรวจสอบสถานะพลังงานเป็นศูนย์โดยใช้มัลติมิเตอร์ที่ปรับเทียบแล้วบนขั้วต่อไดรฟ์ก่อนที่จะเปิดแผงปิดใดๆ
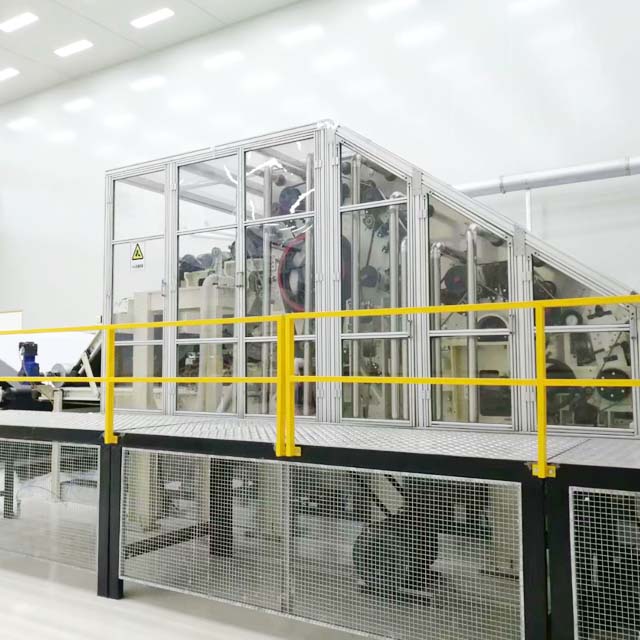
สภาพของผ้าโลหะบนกระบอกสูบ ลิกเกอร์อิน และดิฟเฟอร์เป็นตัวกำหนดประสิทธิภาพของการเปิดและถ่ายโอนไฟเบอร์ สายไฟที่สึกหรอ เสียหาย หรือโหลดหนักไม่สามารถจับและปล่อยเส้นใยได้อย่างสม่ำเสมอ เมื่อลวดทรงกระบอกสูญเสียขอบ มันจะดิ้นรนเพื่อให้เส้นใยขนานกับแฟลต ทำให้เกิดเนปส์และที่หนา ลวดลิกเกอร์อินที่เสียหายทำให้การเปิดกระจุกเริ่มแรกไม่ดี ส่งผลให้กระจุกไม่ปกติเข้าไปในโซนสางหลัก นอกจากนี้ ท็อปส์ซูแบนทื่อไม่สามารถสกัดเส้นใยสั้นและขยะได้อย่างมีประสิทธิภาพ การเสื่อมสภาพทางกลนี้จัดอยู่ในกลุ่ม บ่อยที่สุด สาเหตุของรางที่ไม่สม่ำเสมอ ส่งผลให้การแยกเส้นใยไม่ดีและข้อบกพร่องของรางเฉพาะที่ ตรวจสอบลวดอย่างใกล้ชิดเพื่อดูการเกี่ยว รอยช้ำ หรือฟันที่หายไป โดยเฉพาะบริเวณขอบที่เส้นใยมีแนวโน้มที่จะม้วน
การสางต้องอาศัยระยะห่างระดับจุลทรรศน์ระหว่างพื้นผิวที่เคลื่อนที่อย่างรวดเร็ว ความแปรผันเล็กน้อยเพียง 0.001 นิ้วในเกจวัดจากกระบอกสูบถึง doffer จะขัดขวางการถ่ายโอนของเส้นใย กระบอกสูบหรือตัวกระจายเยื้องศูนย์ - โดยที่ลูกกลิ้งไม่กลมอย่างสมบูรณ์อีกต่อไป - จะสร้างการเปลี่ยนแปลงของวัฏจักรในแผ่นใย หรือที่เรียกกันทั่วไปว่า การร่างคลื่น การตั้งค่าที่ไม่ถูกต้องระหว่างแผ่นป้อนและลิกเกอร์อินจะเปลี่ยนความเข้มของเส้นใยเริ่มต้น ทำให้เกิดการถอนขนมากกว่าการหวีอย่างราบรื่น ในทำนองเดียวกัน ระยะห่างที่ไม่เหมาะสมระหว่างกระบอกสูบและแฟลตจะลดความเข้มของการสาง ทำให้มัดไฟเบอร์ที่ไม่ได้แยกออกจากกันทะลุผ่านได้ และรบกวนความสม่ำเสมอของราง
อินเทอร์เฟซส่วนประกอบ | ช่วงระยะห่างมาตรฐาน (นิ้ว) | อาการของเกจที่ไม่เหมาะสม |
|---|---|---|
แผ่นฟีดเพื่อ Licker-in | 0.010 - 0.015 | กระจุกหลุด เส้นใยเสียหาย ฟีดไม่สม่ำเสมอ |
Licker-in ถึงกระบอกสูบ | 0.007 - 0.010 | การถ่ายโอนกระจุกไม่ดี เส้นใยหลุดออกมากเกินไป |
กระบอกสูบถึงแฟลต | 0.008 - 0.012 | จำนวนเนพสูง, ก้อนที่ไม่มีการการ์ด, การขนานที่ไม่ดี |
กระบอกสูบถึง Doffer | 0.004 - 0.006 | ความขุ่นของราง การรีไซเคิลเส้นใยอย่างรุนแรงในกระบอกสูบ |
การถ่ายโอนไฟเบอร์ภายในการ์ดความเร็วสูงต้องอาศัยกระแสลมที่มีการควบคุมเป็นอย่างมาก ต้องจัดการชั้นขอบเขตของอากาศรอบกระบอกสูบอย่างแม่นยำ จุดดูดที่ถูกปิดกั้น โครงสร้างด้านล่างที่เสียหาย หรือความเร็วพัดลมที่ไม่ถูกต้อง จะทำให้ความสมดุลของอากาศพลศาสตร์ลดลง เมื่อการไหลของอากาศลดลง เส้นใยอาจหลุดออกก่อนเวลาอันควรหรือไม่สามารถถ่ายโอนไปยังตัวกระจายลมได้ สิ่งนี้นำไปสู่การรีไซเคิลเส้นใย โดยที่เส้นใยเดินทางรอบกระบอกสูบหลายครั้ง เส้นใยรีไซเคิลจะถูกสางมากเกินไป เสียหาย และรวมตัวกันเป็นกลุ่มในที่สุด ทำให้เกิดลักษณะขุ่นมัวหรือเป็นหย่อมๆ ในใยสุดท้าย ตรวจสอบส่วนด้านล่างทั้งหมดเพื่อหาเสี้ยน การสะสมของขุย หรือการเยื้องศูนย์ที่อาจสะดุดชั้นขอบเขต
ความสม่ำเสมอในการร่างต้องมีการซิงโครไนซ์ความเร็วสัมบูรณ์ระหว่างลูกกลิ้ง สายพานขับที่สึกหรอ มู่เล่ย์ลื่น หรือตัวขับความถี่แปรผัน (VFD) ที่ไม่ทำงาน จะทำให้เกิดการเปลี่ยนแปลงระดับไมโครในความเร็วลูกกลิ้ง หากความเร็วของดิฟเฟอร์ผันผวนแม้เพียงเล็กน้อยในขณะที่กระบอกสูบคงที่ อัตราร่างจะเปลี่ยนทันที ทำให้เกิดแท่งขวางในราง ความเร็วแบบอะซิงโครนัสระหว่างลูกกลิ้งฟีดและลิกเกอร์อินทำให้เกิดการป้อนกระจุกไม่สม่ำเสมอ ซึ่งส่งผลต่อความสม่ำเสมอของรางในระยะสั้น การระบุความล้มเหลวในการส่งกำลังเหล่านี้จำเป็นต้องมีการตรวจสอบความเร็วการหมุนที่แม่นยำโดยใช้มาตรวัดความเร็วแบบแฟลชภายใต้สภาวะโหลดจริง
ความพยายามในการวินิจฉัยในขั้นตอนการสางมักจะเผยให้เห็นความล้มเหลวของกระบวนการต้นทาง น้ำหนักแบตเตอรี่ที่ไม่สม่ำเสมอที่ส่งมาจากระบบป้อนรางจะบังคับให้การ์ดประมวลผลไฟเบอร์ในปริมาณที่แตกต่างกัน ซึ่งล้นหลามความสามารถในการแก้ไขของตัวปรับระดับอัตโนมัติ การเปลี่ยนแปลงของความยาวของลวดเย็บเส้นใย การย้ำหางปลา หรือระดับการปั่นขั้นสุดท้ายยังแสดงให้เห็นความไม่สม่ำเสมออีกด้วย เมื่อแปรรูปเส้นใยสังเคราะห์ เช่น โพลีเอสเตอร์หรือวิสโคส การสะสมของไฟฟ้าสถิตจะทำให้เส้นใยผลักกันหรือเกาะติดกับพื้นผิวโลหะ ซึ่งขัดขวางการยึดเกาะของแผ่นใย ในทางกลับกัน เส้นใยธรรมชาติ เช่น ฝ้าย อาจมีระดับขยะที่แตกต่างกันไป ซึ่งส่งผลต่อสายไฟและรบกวนประสิทธิภาพในการสาง
ขั้นตอนสุดท้ายของการสร้างแผ่นใยมีความไวสูงต่อการเปลี่ยนแปลงของแรงตึง ความตึงที่ไม่เหมาะสมระหว่างส่วนแยกส่วน ม้วนปอก และม้วนบด จะทำให้ใยที่เปราะบางหย่อนหรือยืดตัว ความตึงเครียดที่มากเกินไปทำให้เว็บไม่สม่ำเสมอ ทำให้เกิดจุดบางๆ หรือฉีกขาดตามยาว ในการใช้งานแบบไม่ทอ ผ้ากันเปื้อนในการจัดส่งที่สวมใส่หรือจุดเข้าของ crosslapper ที่ไม่ตรงแนวจะทำให้เว็บบิดเบี้ยวทันทีหลังจากที่ออกจากการ์ด การรักษาอัตราส่วนความเร็วที่แม่นยำในโซนออกตัวจะรักษาความสม่ำเสมอที่เกิดขึ้นในโซนการสางหลัก ผู้ปฏิบัติงานต้องตรวจสอบสภาพพื้นผิวของม้วนปอกเป็นประจำเพื่อดูการเซาะร่องหรือการสึกหรอ
การแก้ไขปัญหาที่มีประสิทธิผลเริ่มต้นด้วยการระบุข้อบกพร่องที่ถูกต้อง การตรวจสอบด้วยตนเองโดยใช้เว็บบอร์ดจะให้การตอบสนองด้วยภาพทันทีเกี่ยวกับ Neps ถังขยะ และความผิดปกติร้ายแรง อย่างไรก็ตาม ระบบสแกนด้วยแสงแบบอินไลน์แบบอัตโนมัติจะให้ข้อมูลวัตถุประสงค์ที่ต่อเนื่อง เซ็นเซอร์เหล่านี้จะตรวจจับความแปรผันในระดับจุลภาคในความหนาแน่นของราง และระบุข้อบกพร่องทางการมองเห็นที่เฉพาะเจาะจงไปยังต้นกำเนิดทางกล ด้วยการวิเคราะห์ความถี่และรูปแบบของความขุ่น แถบตามยาว หรือแท่งขวาง ช่างเทคนิคสามารถแยกส่วนประกอบที่เสียหายได้โดยไม่ต้องรื้อเครื่องจักรโดยไม่จำเป็น การอาศัยด้วยตาเปล่าเพียงอย่างเดียวที่ความเร็วการผลิต 150 เมตรต่อนาทีนั้นไม่เพียงพอสำหรับการควบคุมคุณภาพสมัยใหม่
การใช้เมทริกซ์ที่มีโครงสร้างช่วยเร่งกระบวนการวินิจฉัยโดยการเชื่อมโยงข้อบกพร่องของรางเฉพาะกับต้นกำเนิดทางกลหรือแอโรไดนามิกที่น่าจะเป็นไปได้มากที่สุด
รูปแบบข้อบกพร่องของเว็บ | แหล่งกำเนิดเครื่องกลเบื้องต้น | อากาศพลศาสตร์รอง/แหล่งกำเนิดไดรฟ์ | การดำเนินการวินิจฉัยที่แนะนำ |
|---|---|---|---|
ลายทางยาว | ความเสียหายของสายไฟเฉพาะจุดบนกระบอกสูบ/ส่วนควบคุม แฟลตที่ถูกบล็อก | ด้านล่างเสียหายรบกวนการไหลเวียนของอากาศ | ตรวจสอบสายไฟว่ามีรอยช้ำหรือไม่ ตรวจสอบการจัดตำแหน่งด้านล่าง |
แถบขวาง (เป็นงวด) | ลูกกลิ้งประหลาด ตลับลูกปืนที่สึกหรอ; เกียร์เสียหาย | สายพานขับลื่นไถล การสั่นของความเร็ว VFD | ทำการวิเคราะห์การสั่นสะเทือน ตรวจสอบความตึงของสายพานและโหลดของมอเตอร์ |
เว็บมีเมฆมากหรือเป็นหย่อมๆ | ลวดทรงกระบอกทื่อ เกจวัดจากกระบอกสูบถึง doffer ที่ไม่เหมาะสม | ความไม่สมดุลของอากาศพลศาสตร์ จุดดูดที่ถูกบล็อก | วัดไดนามิกเกจ จัดทำแผนที่แรงดันสถิตในโซนดูด |
จำนวนเนปสูง | ลวดลิกเกอร์ที่สวมใส่ การตั้งค่าแบนที่ไม่เหมาะสม | การรีไซเคิลไฟเบอร์เนื่องจากการถ่ายโอนข้อมูลไม่ดี | ตรวจสอบความคมของลวด ตรวจสอบระยะห่างจากพื้นถึงกระบอกสูบ |
การเสื่อมสภาพทางกลมักทำให้เกิดการสั่นสะเทือนที่ผิดปกติก่อนที่จะทำให้เกิดข้อผิดพลาดของรางอย่างรุนแรง การติดตั้งเซ็นเซอร์สั่นสะเทือนจะช่วยตรวจจับการสึกหรอของแบริ่ง ความไม่สมดุลของกระบอกสูบ หรือลูกกลิ้งเยื้องศูนย์ได้ตั้งแต่เนิ่นๆ การตรวจสอบทางกลที่ครอบคลุมจะต้องรวมการวัดเกจแบบไดนามิกด้วย การตั้งค่าคงที่จะเปลี่ยนไปตามความเร็วและอุณหภูมิในการทำงานเนื่องจากการขยายตัวแบบแรงเหวี่ยงของกระบอกสูบ การวัดช่องว่างเหล่านี้แบบไดนามิกช่วยให้แน่ใจว่าการ์ดทำงานภายในพิกัดความเผื่อที่แน่นอนระหว่างการผลิตจริง ใช้เซ็นเซอร์ออปติคอลหรือคาปาซิทีฟแบบพิเศษเพื่อวัดช่องว่างระหว่างกระบอกสูบกับส่วนจ่ายของเหลวในขณะที่เครื่องจักรทำงานที่ RPM เต็ม
เนื่องจากอากาศพลศาสตร์เป็นตัวกำหนดการถ่ายโอนเส้นใย การทำแผนที่การไหลของอากาศจึงเป็นขั้นตอนการวินิจฉัยที่จำเป็น ใช้มาโนมิเตอร์และท่อพิโตต์เพื่อวัดความดันสถิตและความเร็วลมที่จุดถ่ายโอนวิกฤต เช่น การลิกเกอร์อินไปยังกระบอกสูบ และกระบอกสูบเพื่อกระจายโซน เปรียบเทียบการอ่านเหล่านี้กับข้อกำหนดของ OEM การเบี่ยงเบนบ่งชี้ถึงท่อที่ถูกบล็อก พัดลมดูดอากาศที่ไม่ทำงาน หรือโครงด้านล่างที่ไม่ตรงแนวซึ่งกำลังขัดขวางชั้นขอบเขตของเส้นใย แรงดันลบที่ลดลงที่จุดสกัดของเสียมักจะนำไปสู่การสะสมของขยะบนเส้นลวดกระบอกสูบโดยตรง
เมื่อการตรวจสอบกลไกและอากาศพลศาสตร์ไม่ทำให้เกิดข้อผิดพลาด ระบบขับเคลื่อนก็น่าจะเป็นสาเหตุ ตรวจสอบโหลดของมอเตอร์เพื่อตรวจจับการเกาะติดทางกลหรือแรงเสียดทานที่มากเกินไป ใช้เครื่องวัดวามเร็วแบบแฟลชเพื่อสังเกตส่วนประกอบที่หมุนภายใต้ภาระ ซึ่งเผยให้เห็นการเลื่อนหลุดเล็กน้อยในสายพานซึ่งเซ็นเซอร์ RPM มาตรฐานอาจพลาดไป สำหรับเครื่องจักรที่ติดตั้งเซอร์โวไดรฟ์ ให้วิเคราะห์ซอฟต์แวร์ควบคุมเพื่อหาความล่าช้าหรือข้อผิดพลาดในการปรับแต่งในลูป PID ที่อาจทำให้เกิดการเปลี่ยนแปลงในการร่างชั่วขณะ การวนซ้ำ PID ที่ปรับแต่งไม่ดีบนไดรฟ์ doffer จะสร้างคลื่นการร่างอย่างต่อเนื่องในเว็บสุดท้าย
การรักษาสภาพสายไฟให้เหมาะสมต้องใช้แนวทางเชิงกลยุทธ์ การเปลี่ยนจากกำหนดการเปลี่ยนตามเวลาเป็นการเจียรตามเงื่อนไขจะช่วยยืดอายุการใช้งานสายไฟและคุณภาพของรางให้สูงสุด ประเมินผลตอบแทนจากการลงทุนสำหรับการใช้ช่วงการเจียรที่เข้มงวดโดยพิจารณาจากน้ำหนักที่ประมวลผล แทนที่จะเป็นวันตามปฏิทิน ประเมินประโยชน์ของการอัพเกรดเป็นโปรไฟล์ลวดโลหะผสมไมโครหรือแบบพิเศษ ตัวอย่างเช่น การออกแบบลวดที่ประสานกันทำให้ประสิทธิภาพในการกักเก็บและถ่ายโอนเส้นใยที่เหนือกว่า เมื่อประมวลผลการผสมสังเคราะห์ที่ท้าทายบน เครื่องสาง ที่ ทันสมัย เก็บบันทึกรายละเอียดของรูปแบบการสึกหรอของสายไฟเพื่อประกอบการตัดสินใจซื้อในอนาคต
ระบบปรับระดับอัตโนมัติเป็นการป้องกันเบื้องต้นต่อการเปลี่ยนแปลงฟีดต้นทาง วิเคราะห์ประสิทธิภาพของออโตเลเวลเลอร์ทั้งระยะสั้นและระยะยาว หากระบบพยายามดิ้นรนเพื่อรักษา CV% ให้สม่ำเสมอ ให้พิจารณาว่าเซ็นเซอร์จำเป็นต้องมีการสอบเทียบใหม่หรือไม่ หรือเวลาตอบสนองทางกลไกช้าเกินไปหรือไม่ การปรับปรุงเครื่องจักรรุ่นเก่าด้วยตัวปรับระดับอัตโนมัติแบบคาปาซิทีฟหรือออปติคัลความละเอียดสูงที่ทันสมัย ช่วยเพิ่มความสามารถของเครื่องจักรในการแก้ไขความผันผวนของความหนาแน่นอย่างรวดเร็วในแผ่นป้อนอาหารได้อย่างมาก ตรวจสอบให้แน่ใจว่าทรัมเป็ตการวัดหรือเซ็นเซอร์ลูกกลิ้งป้อนไม่มีเศษใยสะสม ซึ่งจะทำให้การอ่านค่าความหนาแน่นบิดเบี้ยว
ระบบขับเคลื่อนเชิงกลแบบเดิมที่ใช้ระบบสายพานและรอกที่ซับซ้อนมีแนวโน้มที่จะเกิดการเลื่อนหลุดและข้อผิดพลาดในการร่างโดยธรรมชาติ การอัพเกรดเป็นไดรฟ์เซอร์โวมอเตอร์ AC แต่ละตัวสำหรับฟีด กระบอกสูบ และตัวจ่าย ช่วยลดการเชื่อมต่อทางกลเหล่านี้ เซอร์โวไดรฟ์ให้การซิงโครไนซ์ความเร็วที่แน่นอนและช่วยให้สามารถปรับแบบร่างได้ทันที การติดตั้งเซนเซอร์ควบคุมความตึงที่มีความแม่นยำที่โซนนำรางออกช่วยให้มั่นใจได้ว่ารางที่ละเอียดอ่อนจะถูกถ่ายโอนไปยังกระบวนการถัดไปโดยไม่มีการร่างหรือการหย่อนคล้อยที่ไม่ต้องการ การอัพเกรดนี้เพียงอย่างเดียวมักจะแก้ไขข้อบกพร่องของแถบขวางแบบถาวร
การบูรณาการเทคโนโลยีการตรวจสอบอย่างต่อเนื่องจะเปลี่ยนการบำรุงรักษาจากปฏิกิริยาโต้ตอบไปสู่การคาดการณ์ ติดตั้งระบบตรวจสอบ nep และถังขยะแบบอินไลน์บนการ์ดโดยตรง เพื่อรับผลตอบรับแบบเรียลไทม์เกี่ยวกับประสิทธิภาพของสายไฟ การรวบรวมข้อมูลแบบรวมศูนย์ช่วยให้ผู้จัดการโรงงานสามารถติดตามแนวโน้ม CV% และโหลดมอเตอร์ในเครื่องจักรหลายเครื่อง สำหรับโรงงานแปรรูปสารสังเคราะห์ การติดตั้งแท่งกำจัดไฟฟ้าสถิตแบบแอคทีฟและระบบควบคุมความชื้นเฉพาะที่ภายในกล่องสางโดยตรงจะป้องกันการผลักไสของไฟเบอร์และปรับปรุงการยึดเกาะของราง วางแท่งคงที่ทันทีหลังหวีกระจายหรือลูกกลิ้งถอดเพื่อให้ได้ประสิทธิภาพสูงสุด
การดำเนินการตรวจสอบทางกลอย่างครอบคลุมจำเป็นต้องหยุดเครื่องจักร ถอดฝาครอบออก และดำเนินการวัดที่แม่นยำ คุณต้องชั่งน้ำหนักการสูญเสียการผลิตทันทีของการหยุดทำงานนี้เทียบกับของเสียระยะยาวที่เกิดจากการรันรางที่ด้อยประสิทธิภาพที่สุด การเร่งกระบวนการวินิจฉัยมักนำไปสู่ข้อผิดพลาดที่ได้รับการวินิจฉัยผิดพลาด ส่งผลให้มีการเปลี่ยนชิ้นส่วนโดยไม่จำเป็นและยังมีข้อบกพร่องของรางอย่างต่อเนื่อง จัดสรรช่วงเวลาการบำรุงรักษาเฉพาะสำหรับการวินิจฉัยเชิงลึก แทนที่จะพยายามแก้ไขปัญหาเร่งด่วนในระหว่างกะการผลิตที่ใช้งานอยู่
การตั้งค่าการ์ดที่มีความแม่นยำและการวัดแบบไดนามิกต้องการความสามารถทางเทคนิคในระดับสูง ประเมินระดับทักษะของทีมบำรุงรักษาภายในองค์กรของคุณ แม้ว่าการเจียรและการเปลี่ยนสายพานตามปกติสามารถจัดการได้ภายใน แต่การปรับแต่งตามหลักอากาศพลศาสตร์ที่ซับซ้อนหรือการตั้งโปรแกรมเซอร์โวไดรฟ์อาจต้องใช้ช่างเทคนิคของ OEM การใช้สัญญาบริการ OEM ช่วยให้มั่นใจได้ถึงการสอบเทียบที่แม่นยำ แต่เพิ่มค่าใช้จ่ายในการบำรุงรักษา และต้องมีการประสานงานด้านกำหนดเวลา ฝึกอบรมกลุ่มช่างเทคนิคภายในที่ได้รับการคัดเลือกโดยเฉพาะเกี่ยวกับการวัดเกจแบบไดนามิกเพื่อลดช่องว่างนี้
การนำเทคโนโลยีสมัยใหม่มาติดตั้งใหม่บนโครงเหล็กหล่อแบบเดิมทำให้เกิดความท้าทายด้านโครงสร้างและอิเล็กทรอนิกส์ ระบบนำออกด้วยความเร็วสูงหรือระบบปรับระดับอัตโนมัติขั้นสูงอาจเกินความแข็งแกร่งทางโครงสร้างของเครื่องจักรรุ่นเก่า ทำให้เกิดปัญหาการสั่นสะเทือนแบบใหม่ การรวมซอฟต์แวร์เซ็นเซอร์สมัยใหม่เข้ากับตัวควบคุมลอจิกแบบตั้งโปรแกรมได้ (PLC) รุ่นเก่ามักต้องมีการโปรแกรมและโมดูลอินเทอร์เฟซแบบกำหนดเอง ตรวจสอบความสามารถในการประมวลผลของ PLC ที่มีอยู่ทุกครั้งก่อนที่จะเพิ่มเซ็นเซอร์ออปติคัลความละเอียดสูงให้กับเครือข่าย
เพื่อลดความเสี่ยงในการใช้งาน ให้ปรับใช้แนวทางแบบเป็นขั้นตอนในการอัพเกรดเครื่องจักร เริ่มต้นด้วยการเพิ่มประสิทธิภาพการจัดการสายไฟและการรักษาเสถียรภาพของการควบคุมสภาพอากาศด้านสิ่งแวดล้อม เนื่องจากสิ่งเหล่านี้ให้ผลตอบแทนจากคุณภาพเว็บสูงสุดในทันที ความคืบหน้าในการปรับแต่งตามหลักอากาศพลศาสตร์และการจัดตำแหน่งส่วนล่าง สรุปรอบการอัปเกรดด้วยการปรับปรุงไดรฟ์อิเล็กทรอนิกส์ที่ซับซ้อนให้ทันสมัยและการปรับปรุงเซ็นเซอร์ใหม่ เมื่อพื้นฐานทางกลไกมีความเสถียรอย่างสมบูรณ์ บันทึกการเปลี่ยนแปลงการตั้งค่าทุกครั้งเพื่อสร้างจุดย้อนกลับที่ชัดเจน หากคุณภาพของเว็บลดลงหลังจากการปรับเปลี่ยน
เริ่มต้นการตรวจสอบพื้นฐานที่ครอบคลุมของการตั้งค่าเครื่องจักรปัจจุบัน โดยเปรียบเทียบระยะห่างตามจริงกับข้อกำหนดของ OEM เพื่อระบุความเบี่ยงเบนทางกลที่เกิดขึ้นทันที
ตรวจสอบข้อมูล CV% ในอดีต จำนวน nep และแนวโน้มโหลดมอเตอร์ เพื่อแยกรูปแบบที่บ่งชี้การสึกหรอของส่วนประกอบเฉพาะหรือการซิงโครไนซ์ไดรฟ์ล้มเหลว
จัดลำดับความสำคัญของการแทรกแซงการบำรุงรักษาตามความรุนแรงของข้อบกพร่อง จัดการกับสภาพของสายไฟและการวัดความแม่นยำ ก่อนที่จะลงทุนในการปรับปรุงระบบอิเล็กทรอนิกส์ที่ซับซ้อน
ปรึกษากับซัพพลายเออร์สายไฟเฉพาะทางเพื่อประเมินว่าการเปลี่ยนไปใช้โปรไฟล์สายไฟแบบไมโครอัลลอยด์หรือแบบเฉพาะการใช้งานจะแก้ไขปัญหาการถ่ายโอนไฟเบอร์แบบถาวรได้หรือไม่
ใช้การควบคุมสิ่งแวดล้อมที่เข้มงวดและการกำจัดไฟฟ้าสถิตแบบแอคทีฟเพื่อขจัดข้อผิดพลาดในการร่างที่เกิดจากสภาพอากาศก่อนที่จะรื้อส่วนประกอบทางกล
ตอบ: โดยทั่วไปแล้วแถบตามยาวจะมีสาเหตุมาจากความเสียหายทางกลไกเฉพาะที่ ผู้ร้ายที่พบบ่อยที่สุดคือลวดโลหะที่ช้ำหรือบดบนกระบอกสูบหรือ doffer ซึ่งไม่สามารถถ่ายโอนเส้นใยได้ พื้นเรียบที่ถูกบล็อกหรือรับน้ำหนัก รวมถึงโครงสร้างด้านล่างที่เสียหายซึ่งขัดขวางการไหลเวียนของอากาศในพื้นที่ ยังสามารถสร้างข้อบกพร่องตามยาวที่ชัดเจนเหล่านี้ได้
ตอบ: เกจวัดระหว่างกระบอกสูบถึง doffer จะควบคุมประสิทธิภาพของการถ่ายโอนไฟเบอร์ หากการตั้งค่ากว้างเกินไป เส้นใยจะไม่สามารถถ่ายโอนได้ ซึ่งนำไปสู่การรีไซเคิลในกระบอกสูบและรางที่มีเมฆมาก หากการตั้งค่าแน่นเกินไป อาจเสี่ยงที่จะเกิดภัยพิบัติจากการสัมผัสระหว่างโลหะกับโลหะ ความแปรผันของเกจนี้ทำให้เกิดความผันผวนของน้ำหนักทันที
ตอบ: ไม่ ระบบปรับระดับอัตโนมัติจะแก้ไขการเปลี่ยนแปลงของน้ำหนักในวัสดุป้อนเข้าเท่านั้นโดยการปรับความเร็วของลูกกลิ้งฟีด ไม่สามารถแก้ไขความไม่สม่ำเสมอที่เกิดจากสายไฟที่เสียหาย ความไม่สมดุลของแอโรไดนามิก ลูกกลิ้งเยื้องศูนย์ หรือความตึงเครียดที่ไม่เหมาะสมในบริเวณออกตัวของราง
ตอบ: สายพานที่ลื่นไถลหรือ VFD ที่สั่นทำให้เกิดการเปลี่ยนแปลงเล็กน้อยในความเร็วลูกกลิ้ง หากตัวส่งหรือลูกกลิ้งนำออกช้าลงหรือเร็วขึ้นชั่วขณะในขณะที่ความเร็วของกระบอกสูบยังคงที่ อัตราร่างจะเปลี่ยนทันที สิ่งนี้จะสร้างแถบขวางหรือจุดหนาและบางเป็นระยะในเว็บ
ตอบ: การบำรุงรักษาสายไฟควรเป็นไปตามเงื่อนไข ซึ่งขับเคลื่อนโดยน้ำหนักของเส้นใยที่ผ่านกระบวนการและการเสียดสีของวัสดุ การบดตามปกติควรเกิดขึ้นโดยขึ้นอยู่กับจำนวน nep ที่เพิ่มขึ้นหรือการมองเห็นที่หมองคล้ำ จำเป็นต้องเปลี่ยนใหม่เมื่อการเจียรไม่ทำให้มุมการทำงานของลวดหรือความสูงของฟันกลับคืนมาอีกต่อไป
ตอบ: ข้อผิดพลาดทางกล เช่น ลูกกลิ้งเยื้องศูนย์หรือสายไฟที่เสียหาย มักสร้างรูปแบบซ้ำๆ ที่แตกต่างกัน เช่น แถบขวางเป็นระยะๆ หรือแถบยาวตามยาวที่แหลมคม ข้อผิดพลาดตามหลักอากาศพลศาสตร์ เช่น การดูดถูกบล็อกหรือความเร็วพัดลมไม่ถูกต้อง โดยทั่วไปจะทำให้เกิดข้อบกพร่องแบบสุ่มและไม่เกิดซ้ำ เช่น ความขุ่นมัว พื้นที่เป็นหย่อม ๆ หรือแมลงวันของเส้นใยมากเกินไป


